Etiquetas para etiquetadora automática: especificaciones de la bobina
Una etiqueta que se aplica bien a mano puede dar problemas en una línea automática. No siempre por el diseño ni por el material, sino por cómo viene servida la bobina. Las etiquetas para etiquetadora se piden con una ficha de datos que describe el rollo: cómo está bobinado, sobre qué mandril, hasta qué diámetro y con cuánta separación entre unidades. Esta guía explica qué significa cada dato y cómo obtenerlo de tu propio equipo.
Tabla de contenidos
TogglePor qué una etiqueta correcta falla en una línea automática
En aplicación manual el operario corrige sobre la marcha: coloca, alisa, ajusta. En una línea automática no hay corrección posible y cada unidad tiene que llegar en la posición exacta que espera la máquina.
Por eso el pedido de etiquetas para etiquetadora no termina en el material y la medida. La bobina es un componente mecánico que se monta en un equipo, y ese equipo tiene sus propias restricciones de eje, diámetro y orientación.
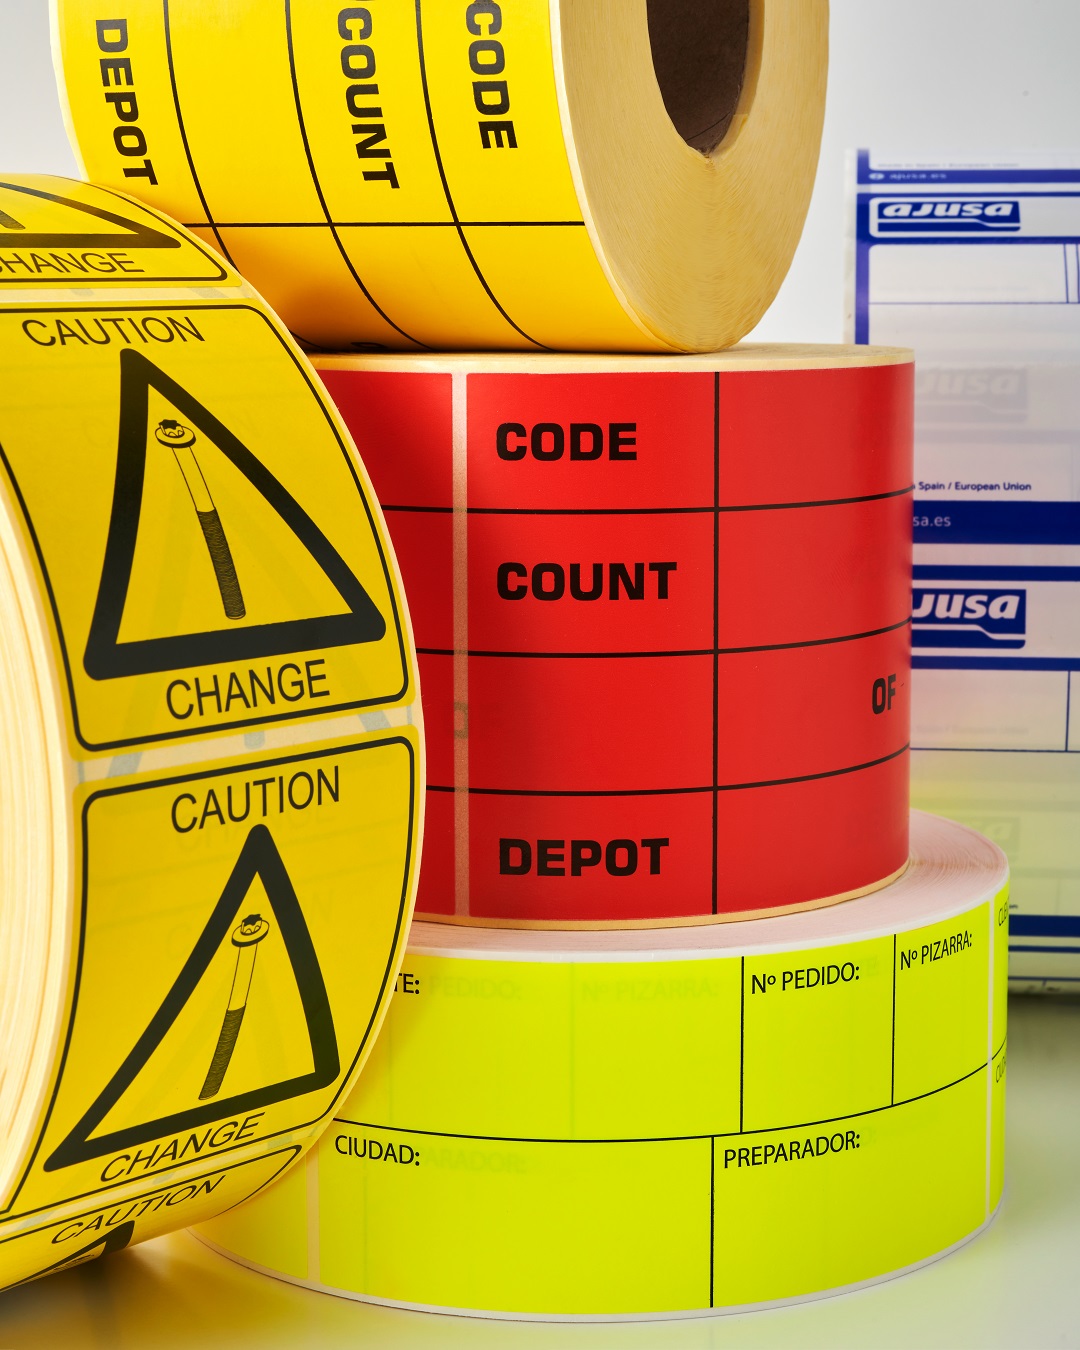
Las etiquetas adhesivas en rollo son el formato de partida. Lo que cambia de un cliente a otro es cómo se sirve ese rollo, y ahí es donde se decide si la línea va fluida o se para cada pocos minutos.
Cuando una referencia que funcionaba empieza a atascarse, lo habitual no es que la etiqueta haya cambiado: es que ha cambiado algún dato de presentación del rollo. Tener la ficha por escrito desde el primer pedido evita esa investigación.
Los datos que debe llevar la ficha de bobina
Son seis y se piden siempre juntos. Ninguno es opcional: si falta uno, el fabricante tiene que suponerlo, y ahí es donde aparecen las sorpresas al montar el rollo.
Sentido de bobinado
Describe hacia dónde mira la cara impresa y en qué posición sale la etiqueta del rollo. Una misma etiqueta puede servirse con la impresión hacia fuera o hacia dentro, y con el texto orientado de distintas formas respecto al avance de la banda.
Los fabricantes trabajan con un esquema estándar de posiciones de bobinado numeradas. Pide ese diagrama a tu proveedor y señala la posición que necesita tu equipo: es más rápido y mucho menos ambiguo que describirlo con palabras.
Diámetro interior del mandril
El mandril es el tubo sobre el que se enrolla la etiqueta y tiene que encajar en el eje portabobinas de la máquina.
No lo deduzcas a ojo. Aparece en el manual del equipo y también puede medirse directamente sobre una bobina que ya funcione. Si tienes varias etiquetadoras, comprueba que todas usan el mismo, porque no siempre coincide.
Diámetro exterior máximo
Es el tamaño máximo que puede alcanzar el rollo ya montado. Lo limita el espacio físico del portabobinas y del brazo de desbobinado.
Pedir un diámetro mayor del que admite el equipo obliga a desmontar y rehacer bobinas, con pérdida de material y de tiempo. Este dato suele figurar en las especificaciones técnicas de la máquina.
Separación entre etiquetas
Es el espacio de soporte que queda entre una unidad y la siguiente. El sensor de la máquina lo usa para saber dónde empieza cada etiqueta.
Una separación distinta a la habitual puede desajustar la detección y el paso de aplicación. Si cambias de proveedor, verifica que se mantiene la misma que venías usando.
Número de etiquetas por rollo
Determina cada cuánto hay que parar la línea para cambiar bobina, así que afecta al rendimiento del turno y al cálculo de consumo.
Conviene fijarlo como dato de pedido y no dejarlo al criterio de cada tirada, porque condiciona la planificación de producción y el cálculo de stock.
Empalmes
Un empalme es la unión entre dos tramos de material dentro del mismo rollo. Que se admitan o no debe acordarse por escrito con el fabricante.
Si se aceptan, pide que vayan señalizados de forma visible para que el operario los detecte antes de que lleguen al cabezal aplicador.
| Dato | Qué describe | Dónde lo consigues |
|---|---|---|
| Sentido de bobinado | Orientación de la etiqueta al salir del rollo | Diagrama del proveedor y manual de la máquina |
| Diámetro interior del mandril | Encaje en el eje portabobinas | Manual del equipo o medición sobre una bobina en uso |
| Diámetro exterior máximo | Tamaño máximo del rollo montado | Especificaciones del portabobinas |
| Separación entre etiquetas | Referencia para el sensor de detección | Bobina actual o ficha del proveedor |
| Etiquetas por rollo | Frecuencia de cambio de bobina | Acordado con el fabricante según el turno |
| Empalmes | Uniones de material dentro del rollo | Acordado con el fabricante |
Cómo reunir estos datos si no los tienes
No hace falta un estudio técnico. Con cuatro comprobaciones se completa la ficha entera.
- El manual de la etiquetadora. Recoge el diámetro de mandril admitido y el diámetro exterior máximo del portabobinas.
- Una bobina que ya funcione. Fotografía cómo sale la etiqueta al desenrollarla y mide el mandril. Esa foto vale más que cualquier descripción.
- La ficha o el albarán del proveedor anterior. Suele incluir unidades por rollo y separación entre etiquetas.
- Una muestra de prueba. Antes de una tirada completa, montar una bobina de muestra en la línea confirma que todo encaja.
Si algún dato no aparece o genera dudas, contrástalo con el fabricante de las etiquetas antes de lanzar la tirada. Corregir una bobina ya producida es caro; corregir una ficha antes de imprimir, no.
Fallos en línea y qué dato revisar primero
Cuando la línea se para, el reflejo habitual es mirar la máquina. En la práctica, varios de los síntomas más frecuentes apuntan directamente a un dato de la bobina.
| Qué ocurre en la línea | Primer dato a revisar |
|---|---|
| La máquina no detecta el inicio de la etiqueta | Separación entre etiquetas y estado del sensor |
| La etiqueta se aplica girada o invertida | Sentido de bobinado |
| La bobina no entra en el eje o queda holgada | Diámetro interior del mandril |
| Hay que cambiar de rollo con demasiada frecuencia | Etiquetas por rollo y diámetro exterior |
| Paradas puntuales sin causa aparente | Empalmes no señalizados |
| El borde se levanta después de aplicar | Consultar con el fabricante: intervienen material, adhesivo y velocidad de línea |
Esta lógica de revisión es la misma que se aplica en etiquetado industrial y logístico, donde el volumen hace que cada parada se note en el coste del turno.
Cómo almacenar las bobinas hasta su uso
El comportamiento de una bobina también depende de cómo ha esperado en el almacén. Un rollo correcto puede dar problemas si se ha guardado mal.
Mantén las bobinas en su embalaje original hasta el momento de montarlas, alejadas de fuentes de calor y de humedad, y aplica rotación de stock para consumir antes las más antiguas.
La posición de almacenamiento y las condiciones ambientales concretas dependen del material de cada referencia. Pide esas indicaciones al fabricante junto con la ficha de bobina y déjalas visibles en la zona de almacén.
Preguntas frecuentes sobre etiquetas para etiquetadora
¿Qué es el sentido de bobinado y por qué me lo piden?
Indica hacia dónde mira la cara impresa y en qué posición sale la etiqueta del rollo. La máquina solo aplica correctamente si coincide con lo que espera su cabezal. Lo más seguro es pedir al proveedor su diagrama de posiciones y señalar la que corresponde.
¿Cómo sé qué diámetro de mandril necesita mi etiquetadora?
Aparece en el manual del equipo, dentro de las especificaciones del portabobinas. Si no dispones del manual, puede medirse el tubo interior de una bobina que ya esté funcionando en esa máquina. Conviene confirmar el valor con el fabricante antes de pedir.
¿Puedo usar el mismo rollo en dos etiquetadoras distintas?
Solo si ambas comparten diámetro de mandril, diámetro exterior admitido y sentido de bobinado. No es raro que dos equipos del mismo taller difieran en alguno de esos puntos. Comprobarlo antes evita fabricar una referencia que sirva para una sola línea.
¿Qué pasa si la bobina lleva empalmes?
Un empalme obliga a detener la aplicación en ese punto. No siempre es evitable, así que lo práctico es acordar con el fabricante si se admiten y exigir que vayan señalizados de forma visible para que el operario los anticipe.
Una bobina bien especificada es tiempo de línea que no pierdes
Las paradas por bobina rara vez se contabilizan como lo que son: minutos de producción perdidos que se repiten turno tras turno. La mayoría se resuelve antes de imprimir, en una ficha de seis datos.
Dejar esos datos fijados por escrito también protege el cambio de proveedor y la reposición urgente, porque cualquier fabricante puede reproducir la misma presentación sin margen de interpretación.
Si necesitas definir la ficha de bobina de tu referencia o revisar la que ya usas, ponte en contacto con Adhesivos Orcajada y solicita una muestra de prueba para tu línea antes de la tirada completa.